

 Tiếng Việt
 English
 한국어
 日本語
TCVN170:2007 标准旨在确保钢结构建筑的安全性和耐久性。该标准还确保承包商和钢结构制造公司能够准确高效地完成建设项目。那么,TCVN170:2007 包含哪些内容呢?让我们通过以下文章了解更多关于建筑钢结构制造标准的信息。
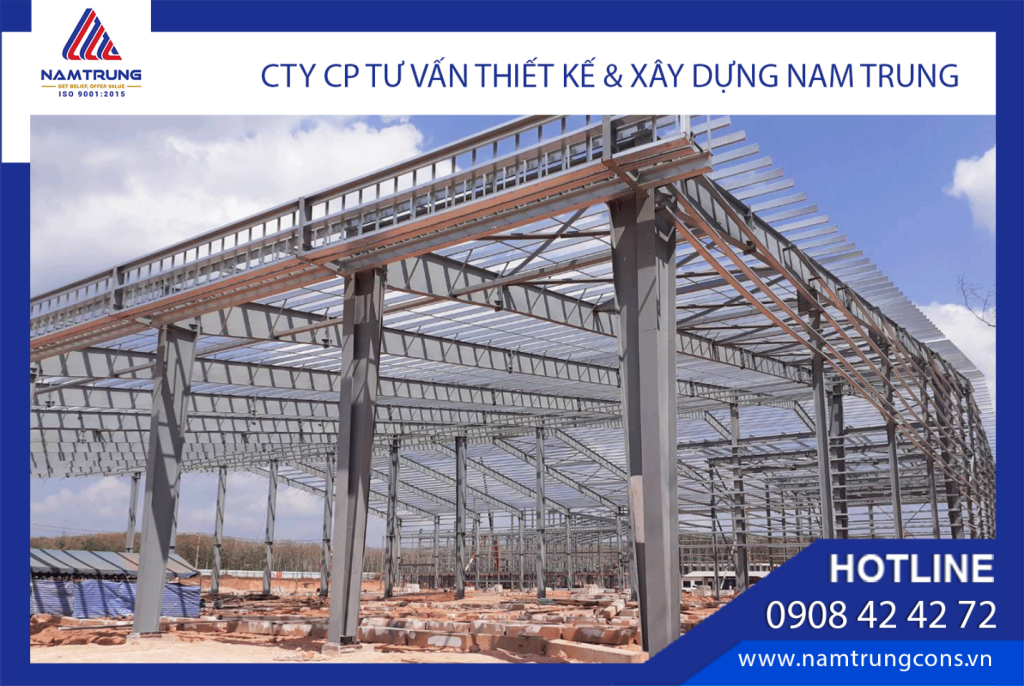
钢结构加工按 TCVN170:2007 标准进行
1.TCVN170:2007 的适用范围
TCVN170:2007 标准规定了工业和民用工程钢结构的加工、运输、组装和验收的技术要求。本标准适用于屈服强度为 225N/mm² 至 435N/mm²、耐久强度为 373N/mm² 至 590N/mm² 的碳钢和低合金钢结构(以下简称结构钢,屈服强度/耐久强度以分数表示),用于在地震频发地区建造的工业和民用工程,这些地区的峰值地面加速度 PGA 小于 0.3 – 0.4g(相当于 MSK-64 震级 9 级或 UBC: 1997 标准中的 4 区)(以下简称钢结构)。
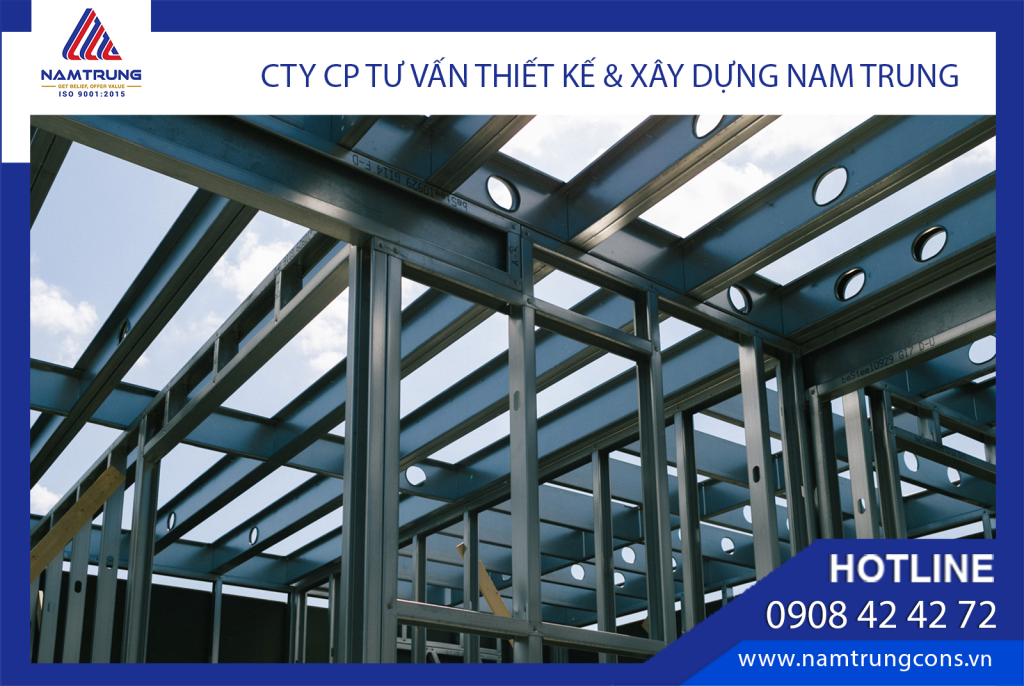
钢结构施工标准 TCVN170:2007
TCVN170:2007 不适用于铆接结构和用作设备的结构(高炉和空气干燥设备的钢结构、天线结构、高炉结构、工艺管道系统等)、铁路工程、道路和灌溉工程。
2.参考标准 TCVN170:2007
- TCVN 5997:1995 技术图纸,施工图纸。
- TCVN 5709:1993 结构用热轧碳钢。技术要求。
- TCVN 6522:1999 热轧结构用碳钢。
- TCXDVN 314:2005 金属焊接。术语和定义。
- TCVN 3223:1994 碳钢和低合金钢用电焊条。
- TCVN 3909:1994 碳钢和低合金钢用电焊条。试验方法。
- TCVN 1961:1975 手工电弧焊。
- TCVN 5400:1991 焊缝。机械性能试验取样的一般要求。
- TCVN 5401:1991 焊缝。弯曲试验方法。
- TCVN 5402:1991 焊接。冲击弯曲试验方法。
- TCVN 1916:1995 螺栓、螺钉和螺母。技术要求。
- TCVN 4169:1985 金属。多循环和少循环疲劳试验方法。
- TCVN 197:2002 金属。拉伸试验方法。
- TCVN 198:1985 金属。弯曲试验方法。
- TCVN 313:1985 金属。扭转试验方法。
- TCVN 312:1984 金属。常温冲击弯曲试验方法。
- TCVN 334:2005 民用和工业建筑用钢制设备和结构涂装标准。
- TCVN 5403:1991 焊接。拉伸试验方法。
- TCXDVN 352:2005 涂装。测定干漆膜厚度的无损方法。
- TCVN 2090:1993 涂料。取样、包装、标签、运输和储存。
- TCVN 6203:1995 结构设计基础。建立符号和通用符号。
- TCXDVN 338:2005 钢结构。设计标准。
3.TCVN 170:2007 钢结构加工标准的一般原则
3.1 钢结构必须按照结构图和详细结构图进行加工和组装。
3.2 对于特定结构,除本标准规定外,还必须符合各类结构的具体规定。
3.3 加工和组装时,必须按照施工方法和工艺流程图采用机械加工方法和大型模块组装方法。
3.4 在加工、组装和验收过程中,必须检查工艺流程图和施工方法的执行情况。检查结果必须记录在施工日志中。
3.5 加工和组装所用材料必须符合设计要求。
3.6 结构施工设计文件必须按照技术标准和规范的要求编制。制造工艺必须在技术文件中体现,尤其是在制造商的生产流程中体现。
3.7 该结构必须满足承载能力(强度、疲劳强度、稳定性及变形)的设计要求,并且如有必要(设计要求),在进行废弃物测试时必须能够承受试验荷载。
3.8. 该结构必须能够稳定运行,以应对使用过程中可能出现的温度或其他预期冲击。
3.9. 该结构在燃烧时,必须在一定时间内(按设计规定)保持其承载能力和/或完整性。
3.10. 该结构必须采用防腐层进行保护(根据建筑规范中关于建筑结构防腐保护的要求,在设计文件中予以说明)。
3.11. 防腐层必须在钢结构制造的车间或工厂内进行涂覆。在以下情况下,防腐层可以在装配现场涂覆:
– 损坏区域是由于运输、储存和组装造成的。
– 涂面漆时。
– 涂抹指示涂层时。
– 经订购人同意。
3.12. 在生产非防锈钢结构的车间或工厂中,高强度螺栓连接处以及焊缝两侧100mm宽的焊接区域,应进行油漆和金属涂层处理。
3.13. 结构表面油脂的清洁质量必须符合TCXDVN 334:2005标准中规定的2级要求。结构表面锈蚀的清洁等级必须符合TCXDVN 334:2005标准。
3.14. 承重结构的保护性涂层外观必须符合TCXDVN 334:2005标准。
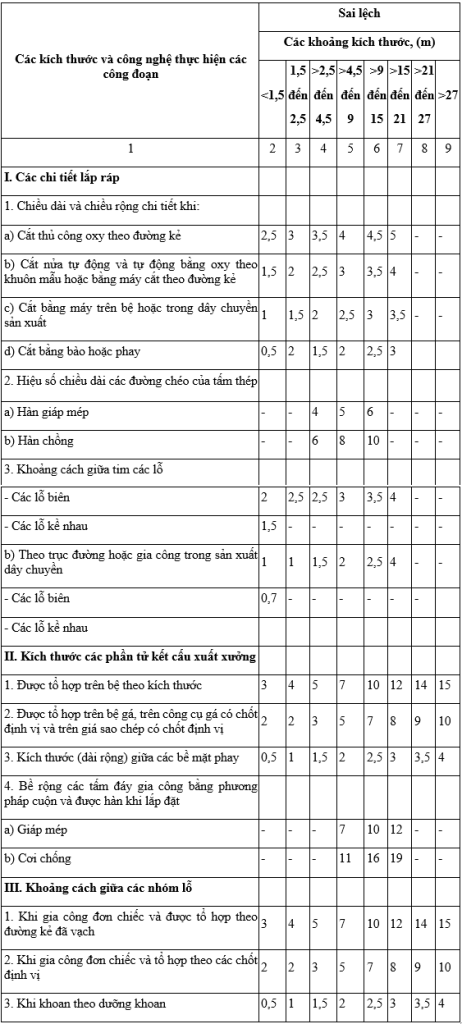
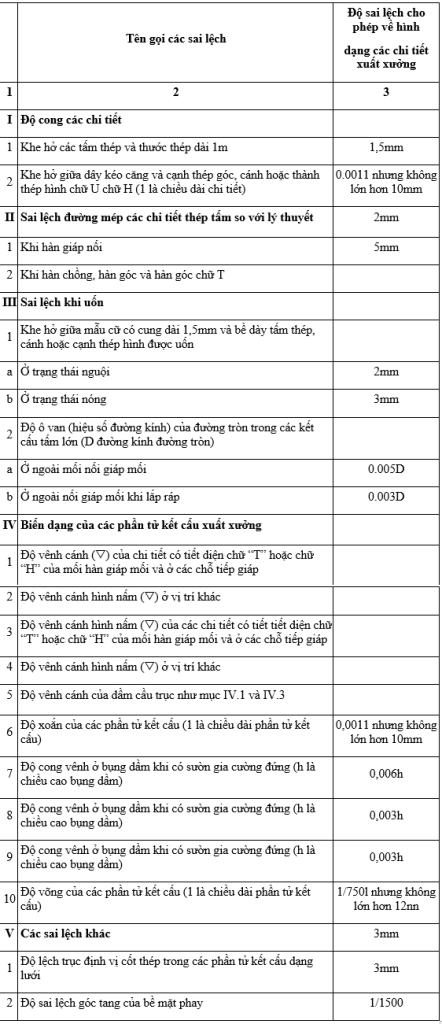
3.15. 构件(结构细节、产品、装配单元)几何参数的公差必须符合特定结构设计文件中规定的值,且不得超过表1和表2中记录的值。
表 1 – 结构细部长度尺寸的允许偏差
笔记:
1) 项目 1.1.c、d;1.2a;II.4.a;III 中的尺寸必须使用精度为 2 级的卷尺测量。其他项目中的尺寸必须使用精度为 3 级的卷尺测量。
2) 项目 1.1.a-d 中的毛边尺寸允许有 +5mm 的偏差。
表2:结构细节形状的允许偏差
笔记:
1) 标有 (*) 的值对应于 TCVN-75(手工电弧焊,基本尺寸型)规定的允许间隙,但不得大于本标准表 8 中所示的值。
2) 铣削面与钢尺边缘之间的间隙不得大于 0.3mm。
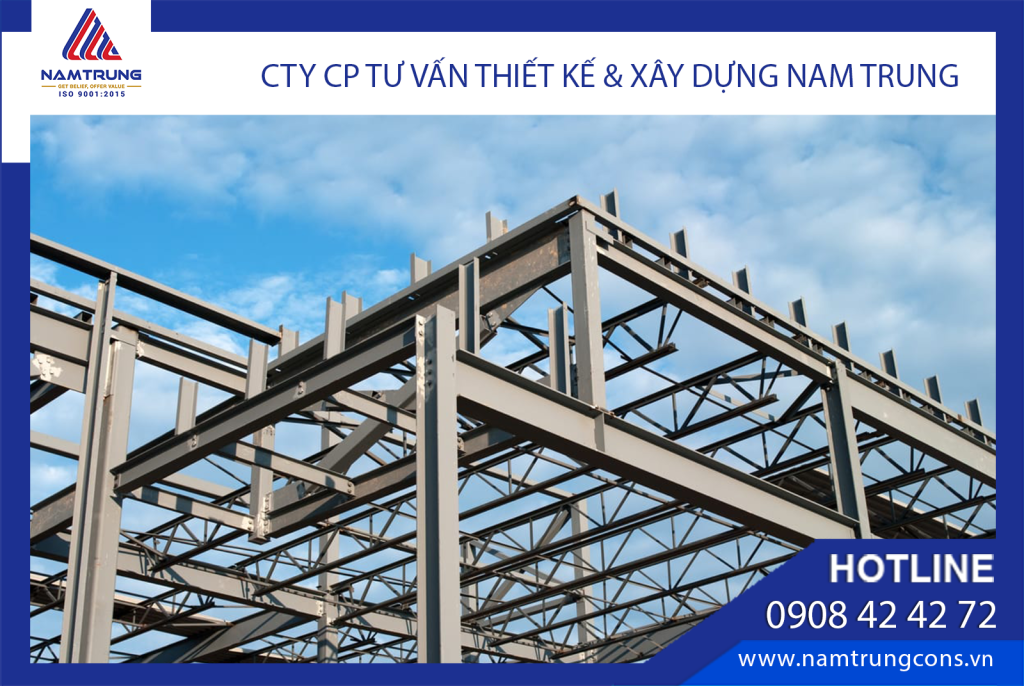
钢结构加工符合 TCVN170:2007 标准
由此,您已对建筑钢结构加工标准 TCVN170:2007 有了大致了解。此外,为确保钢结构施工安全,您应咨询专家或拨打热线 +84 908 42 42 72 – +84 908 904 272 联系我们,以获取更详细的建议。
